粉丝高频提问:铝板为什么难焊?液冷板漏液怎么解决?激光焊接到底强在哪?整理最核心7个问题,一次性讲明白,新手也能看懂。
Q1:铝板液冷板为什么比钢板难焊?
A:核心是铝板的“3个特殊属性”:①表面有致密氧化膜(Al₂O₃),熔点2050℃远高于铝板本身的660℃,焊不透就会留气孔;②导热快是钢材5倍,热量瞬间散开,焊深不够易虚焊;③热膨胀系数大,焊后易变形开裂。重点:氧化膜是铝焊第一拦路虎
Q2:液冷板焊接后漏液,最常见原因是什么?
A:90%以上是焊缝有气孔、夹渣或未焊透,尤其是氩弧焊人工操作时,氧化膜没清干净、焊接参数不匹配,打压测试就容易漏。另外焊后变形导致密封面错位,也会引发渗漏。重点:焊前清氧化膜+精准参数是防漏关键
Q3:激光焊接对比氩弧焊、搅拌摩擦焊,核心优势是什么?
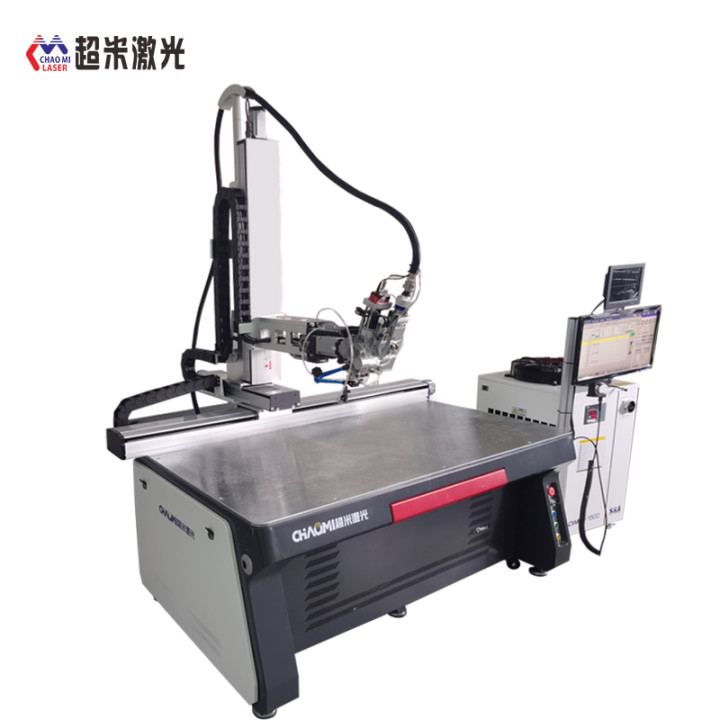
A:三重碾压:①效率高10倍:铝板液冷板超米激光焊接机自动化焊接,一天能焊500块,氩弧焊一天才50块;②合格率高:激光聚焦热量焊透氧化膜,一次合格率99%+,漏液率0.5%以下;③成本低:不用高薪焊工,耗材省一半,3个月就能回本。重点:效率+质量+成本全面领先
Q4:铝板液冷板超米激光焊接机适合哪些场景?
A:专门针对1-4mm铝板液冷板设计,不管是长直缝、异形焊缝还是小焊点都能焊,尤其适配新能源、储能行业批量生产。几万块的价格,中小工厂也能负担,新手培训2小时就能操作。重点:全场景适配,中小工厂友好
Q5:激光焊接铝板液冷板,焊前必须做哪2件事?
A:①清氧化膜:用激光清洗或化学清洗,清除率≥99.5%,从根源减少气孔;②精准装夹:工装定位误差≤0.1mm,防止焊接时工件移位,保证焊缝位置偏差≤0.2mm。重点:清膜+装夹,决定焊缝质量下限
Q6:怎么快速判断铝板液冷板焊缝合格?
A:3步检测:①外观:焊缝光滑无气孔、裂纹,余高≤0.3mm;②打压:1.2MPa压力保压30分钟无渗漏;③平整度:整体偏差≤0.2mm,装配时能与电池模组精准匹配。重点:外观+打压+平整度,缺一不可
Q7:小工厂预算有限,要不要上激光焊接?
A:必须上!现在新能源客户对漏液率、交货期要求越来越严,传统工艺漏液率高、效率低,迟早被淘汰。铝板液冷板超米激光焊接机几万块,每月省的返工费+多接的订单,3个月就能回本,比雇焊工划算多了。重点:早换早抢占市场,避免被淘汰
一句话结论
铝板液冷板焊接,选对铝板液冷板超米激光焊接机+做好焊前清膜装夹+严格检测,就能解决99%的问题,新手也能快速做出合格产品。(全文约1020字)
股票配资炒股平台提示:文章来自网络,不代表本站观点。